 Работа мастера-камнереза исторически ассоциировалась с тяжелым физическим трудом, облаком въедливой пыли и постоянным риском испортить дорогую заготовку одним неверным ударом скарпели. Сколотый край гранитной плиты отправлял в брак плоды многодневных усилий. Автоматизация процессов изменила технологию создания сложных барельефов и архитектурных элементов, поручив эту задачу электронике. Но перенос чертежа на твердую породу кардинально отличается от фрезеровки древесины или пластика. Обработка минералов диктует строгие технические условия для каждого узла применяемого оборудования.
Камень обладает двойственным характером. Он одновременно чрезвычайно плотный и довольно хрупкий. Обычный режущий инструмент моментально затупится или сломается при попытке снять даже миллиметр такой поверхности. Как пишет https://stanok.com.ru/, правильный подход к выбору конкретных параметров фрезерного оборудования с ЧПУ поможет как минимум сэкономить владельцу значительные средства. Базовая архитектура техники для обработки минералов обязана выдерживать критические вибрационные нагрузки. Легкие сварные станины здесь непригодны, так как они резонируют, что неизбежно приводит к появлению микротрещин на кромке изделия.
Конструктивные особенности агрегатов
Для стабильной работы с тяжелыми гранитными и мраморными слэбами требуется монолитная мостовая конструкция или литая чугунная база. Подвижные узлы должны перемещаться плавно, чтобы резание происходило без рывков. Тяжелая фреза погружается в материал, испытывая серьезное сопротивление. К примеру, на https://stanok.com.ru/product/ представлены конфигурации шпинделей, которые способны поддерживать нужный крутящий момент при контакте с абразивной средой. Мощность такого узла обычно начинается от 5,5 кВт, что исключает остановку вращения при встрече с участками повышенной плотности.
Базовые технологические требования к процессам фрезерования камня включают следующие аспекты:
- использование профильных фрез с алмазным напылением, устойчивых к интенсивному стиранию;
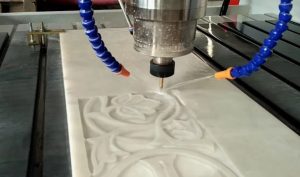
- оснащение рабочей зоны механизмом подачи смазочно-охлаждающей жидкости для снижения температуры резца и вымывания шлама;
- установка надежной пыле- и влагозащиты для направляющих, шарико-винтовых передач и электронных блоков;
- применение двигателей с высоким запасом мощности для удержания траектории при сильном сопротивлении породы.
Режимы резания и защита механизмов
Грамотный расчет режимов подачи инструмента предотвращает брак. Черновая выемка породы осуществляется торцевыми фрезами. Глубина погружения при этом обычно не превышает пяти миллиметров за один проход, а скорость перемещения ограничивается отметкой в 30 миллиметров в секунду. Врезание вглубь плиты рекомендуется осуществлять под углом, одновременно с рабочим ходом по осям, чтобы снизить ударную нагрузку на механику.
Чистовая шлифовка требует применения сферических или конических резаков. Шаг смещения инструмента сужается до 0,1-0,2 миллиметра. Это позволяет получить гладкую плоскость, на которой не остается ступеней от прохода фрезы. В результате поверхность требует минимальной ручной доработки. Алмазный инструмент переносит более высокие скорости, но без обильной подачи водяной струи он выходит из строя за считанные минуты из-за термического разрушения связующего слоя.
Образование мелкодисперсной гранитной крошки несет угрозу для всей кинематики. Абразивная взвесь оседает на смазанных узлах, превращаясь в жесткую пасту, способную быстро стереть направляющие. Поэтому водяная ванна и мощные насосы выполняют двойную функцию: берегут алмазные резцы и осаждают вредную пыль, не давая ей разлететься по помещению и попасть внутрь электроники. Система управления выносится в отдельный защищенный шкаф.
Иногда возникает технологическая необходимость обрабатывать на одной платформе не только горные породы, но и создавать точные формы для литья из композитных полимеров. Модельная оснастка требует ювелирной точности и высоких оборотов, тогда как гранит нуждается в тяговитости на средних скоростях. Совмещение таких параметров в рамках одной системы достигается за счет установки шпинделей с широким диапазоном регулировки частоты вращения и применения жесткой фиксации заготовок. Тяжелая станина, изначально спроектированная под гранит, легко переносит работу с алюминием или акрилом, исключая геометрические погрешности.