 Деревянные паллеты на металлообрабатывающем производстве быстро разрушаются от стружки, масел и тяжелых заготовок. Постоянная закупка одноразовых поддонов увеличивает складские расходы и создает риск падения грузов при перемещении погрузчиком.
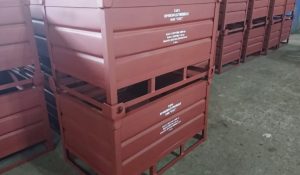
Заводское изготовление металлической тары решает эту проблему. Прочные стальные контейнеры проектируются под конкретный цех, выдерживают многотонные нагрузки и служат до 15 лет.
Конструктивные требования к цеховым емкостям
Главная задача стальных ящиков — обеспечить надежную межцеховую логистику деталей без ручной перегрузки.
Элементы жесткости и безопасность штабеля
Надежность заводской тары зависит от правильного распределения весовых нагрузок при ярусном хранении:
- усиленные стойки с конусными ловителями для фиксации в три-четыре яруса;
- цельногнутые ножки с просветом от 100 мм под лапы вилочного погрузчика;
- жесткие проушины под стропы мостовых кранов и кран-балок;
- продольные швеллеры на днище для защиты от прогиба под тяжелыми деталями.
Такая компоновка исключает опрокидывание штабеля и освобождает полезную площадь цеха за счет высоты.
Экономика внедрения многооборотных контейнеров
При регулярных грузоперевозках между филиалами и внешними поставщиками оборотная металлическая тара полностью окупает затраты на производство уже в первый год использования.
Стальные стенки защищают готовую продукцию от механических ударов в кузове грузовика. В отличие от разовой упаковки, прочные металлические боксы не требуют регулярных затрат на стретч-пленку и деревянные щиты.
Формирование постоянного парка стальных модулей исключает простой логистики и снижает уровень брака при транспортировке сложных узлов между производственными площадками.
Технологические этапы изготовления металлических емкостей
Качественное изготовление металлической тары требует строгого соблюдения заводского регламента обработки листовой стали:
- лазерный раскрой конструкционного листа на ЧПУ-станках с точностью кромки до 0.05 мм;
- гибка деталей на прессах для минимизации количества сварных швов;
- сварка полуавтоматом в среде защитных газов без шлака и скрытых раковин;
- нанесение порошковой краски с полимеризацией в печи для защиты от коррозии.
Полимерный слой толщиной от 80 мкм выдерживает воздействие смазочно-охлаждающих жидкостей и позволяет хранить продукцию на открытых складских площадках без риска ржавления.
Информация для статьи взята с сайта https://promexcut.ru/.